
Варианты обработки внутренней поверхности стальной трубы (гильзы) гидроцилиндра
Параметры внутренней поверхности сталоьной трубы (гильзы) гидравлтческих и пневматических цилиндров оказывают большое влияние на возможную продолжительность эксплуатации цилиндра. В настоящее время, наибольше распространение получили следующие варианты обработки- хонингование с последующим хромированием и SRB обработка. Обработка гильз пневмо- и гидроцилиндров: преимущества, применение, технологические операции и допуски
Технология SRB и хонингование с твёрдым хромированием решают не совсем одинаковые задачи. SRB формирует точную и гладкую поверхность самой стали. Вариант с хромированием дополнительно создаёт отдельный рабочий слой. Поэтому выбирать технологию только по блеску поверхности или одному значению "шероховатости" Ra неправильно.
Параметры наружной поверхности штока также влияют на ресурс цилиндра, но варианты обработки штока, это отдельный вопрос.
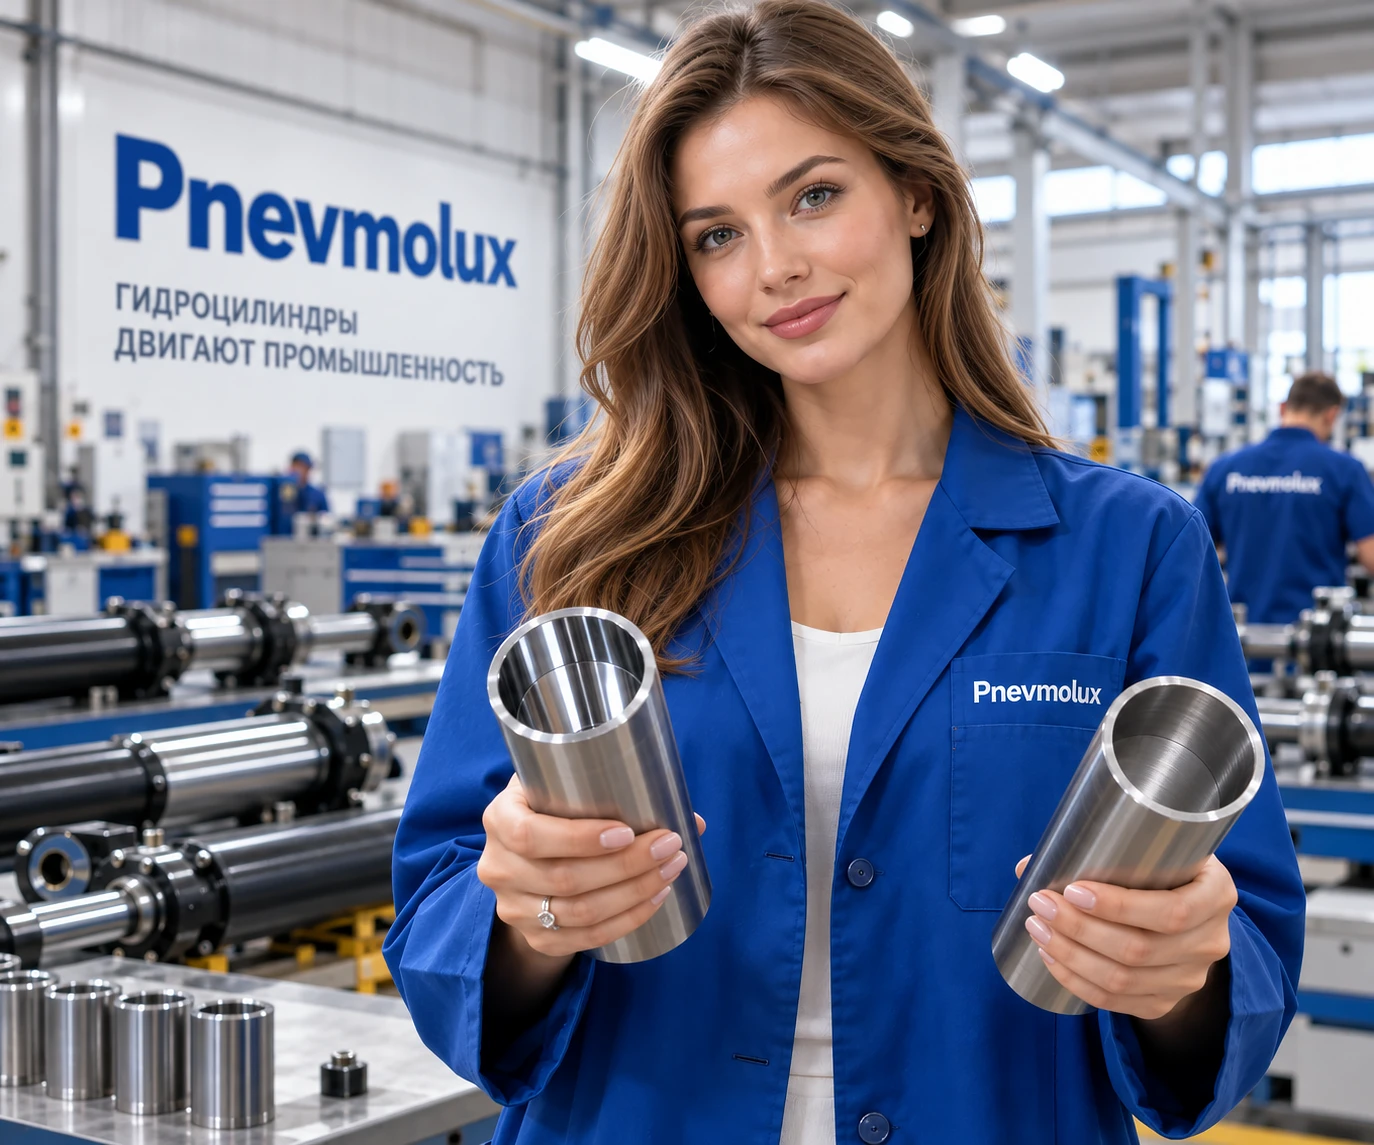
Пример сравнения двух гильз с технологией SRB и хонингованием. Блеск показан условно: и SRB, и обработанный хром могут давать гладкую блестящую поверхность. По фотографии технологию и толщину покрытия не определяют.
Что предусматривают эти технологии подготовки поверхности ?
SRB: механическая обработка и роликовое выглаживание
SRB — Skiving and Roller Burnishing. Сначала режущая головка снимает припуск и формирует отверстие в гильзе. Затем ролики пластически выглаживают микронеровности. В комбинированном инструменте операции следуют одна за другой за один проход; возможна и раздельная обработка. Нанесения хрома здесь нет.
SRB - это не другое название хонингования и не маркировка «только для гидравлики». Пригодность трубы для пневмоцилиндра также определяют по материалу, защите от коррозии, размеру, поверхности и требованиям уплотнений.
Хонингование и твёрдый хром
Хонингование абразивным инструментом подготавливает поверхность. Затем выполняют гальваническую подготовку и наносят внутренний слой твёрдого хрома. При необходимости покрытие хонингуют или полируют до окончательного размера и микрорельефа.
Хонингование до покрытия и доводка после покрытия — разные операции. В некоторых согласованных маршрутах операций, хром наносят сразу под окончательный размер: повторное хонингование тогда не требуется.
Преимущества каждой технологии обработки стальных гильз
Основной аргумент в пользу технологии SRB — себестоимость изготовления серийной гильзы. Аргумент в пользу хрома — это необходимость достижения заданных свойств поверхности гильзы или восстановления размера гильзы.
Сравнение свойств основано на описании процессов технологий и инженерном сопоставлении. Универсального же процента экономии или гарантированного увеличения ресурса для всех гидроцилиндров нет.
Примеры применения гидроцилиндров с технологией SRB на оборудовании
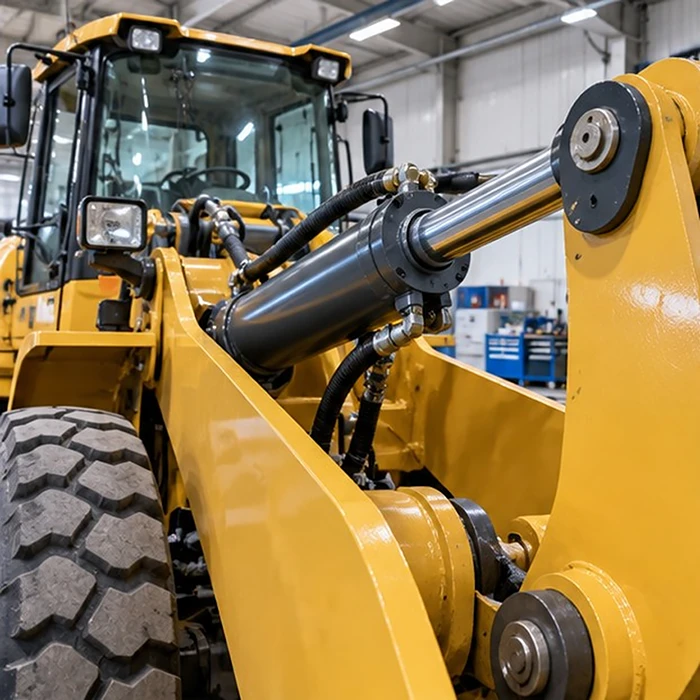
Технология SRB без покрытия
Погрузчик: цилиндр подъёма стрелы
Для серийного масляного гидроцилиндра SRB можно рассматривать как базовый вариант, когда обеспечены чистота масла, направляющие и необходимые характеристики поверхности. Потенциальный выигрыш — себестоимость и срок изготовления гильзы, а не автоматически больший ресурс.
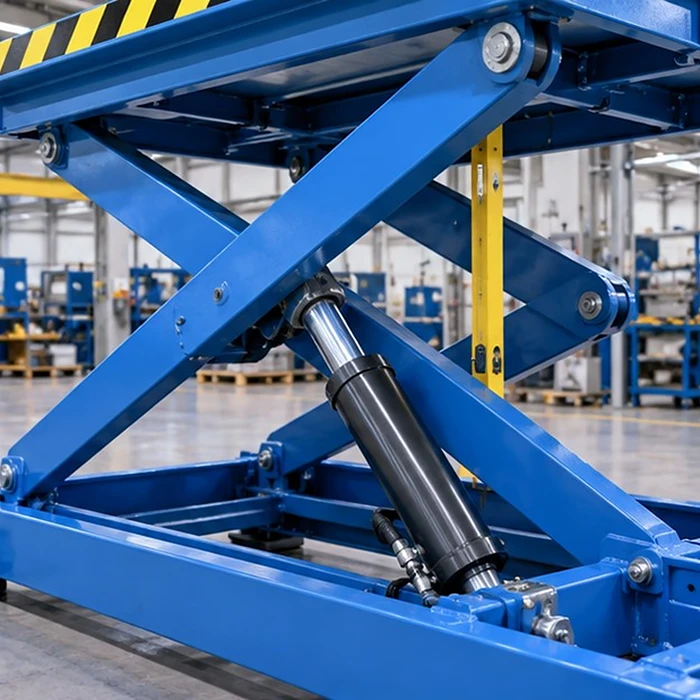
Технология SRB без покрытия
Подъёмный стол или пресс для картона
В масляном приводе, работающем в помещении, дополнительное внутреннее покрытие может не давать полезного эффекта, если гильза без него выполняет требования к герметичности, трению и ресурсу. Поэтому сначала оценивают SRB, затем обосновывают необходимость хрома.
Примеры применения гидроцилиндров с технологией хонингования и хромирования на оборудовании
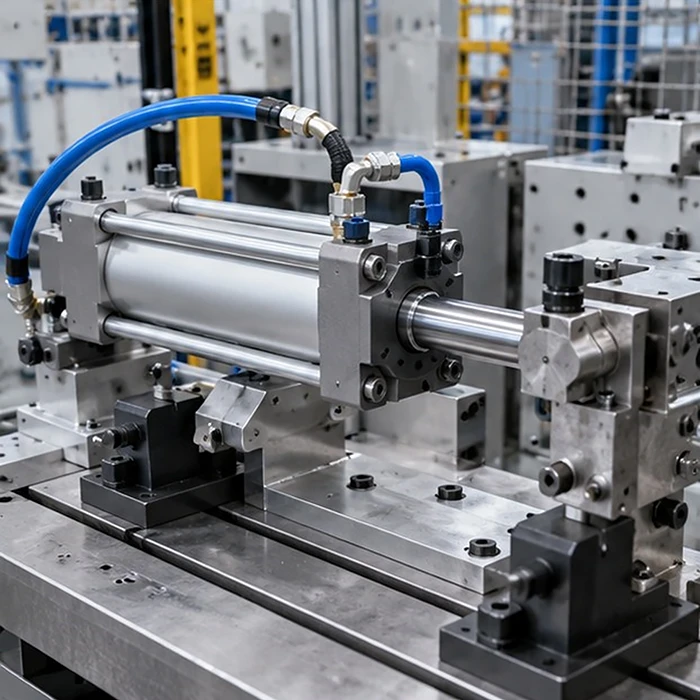
Технология с внутренним твердым хромом
Пневматический прижим станка
Для стальной гильзы при риске внутренней коррозии, например из-за влаги в сжатом воздухе, у хрома появляется отдельная функция. SRB без покрытия эту функцию не заменяет. При этом покрытие не отменяет подготовку воздуха и согласование смазки.

Технология с специальным исполнением для воды с внутренним хромом
Стенд опрессовки: прижим заглушки
Такой выбор рассматривают, когда вода является рабочей средой самого приводного цилиндра. Наличие воды только внутри испытываемой трубы не требует водяного исполнения обычного масляного привода.
Примечание к использованию технологий, например: восстановление дорогой гильзы
Когда нестандартная гильза изношена, то технология хромирования - нанесение внутреннего покрытия и последующая размерная доводка могут позволить сохранить исходный размер под поршень и уплотнения. Технология SRB сама по себе утраченный металл не добавляет. Возможность восстановления определяют после дефектации; иногда новая SRB-труба выгоднее ремонта.
Почему для определения поверхности гильзы недостаточно одного параметра "шероховатости" Ra ?
Параметр Ra характеризует только один аспект микрорельефа. Для работы уплотнения важны также форма профиля, смазочная плёнка, материал пары трения, чистота рабочей среды и геометрия отверстия. Например, чрезмерно гладкая поверхность в некоторых динамических уплотнениях затрудняет удержание смазки; это частное требование к уплотнению, а не единый запрет на малые значения Ra.
Поэтому нельзя указывать «чем зеркальнее, тем лучше». Требуемые значения Ra, Rz и другие параметры согласовывают с поставщиком выбранного уплотнения. Обычные целевые параметры Ra 0,1–0,3 мкм, приведённые для SRB, описывают возможности процесса, но не заменяют требования чертежа.
Пример процессов технологических операций и параметры допусков к обработке стальной гильзы
Приведенная таблица — это условный расчётный маршрут для новой стальной гильзы с окончательным размером внутреннего диаметра Ø50 H8.
Примечанние - это не универсальная технологическая инструкция и не подтверждение возможностей оборудования Pnevmolux. Промежуточные размеры, припуски, режимы, геометрию и методы контроля должен утвердить технолог для конкретного материала, длины и толщины стенки.
Допуск на диаметр гильзы по чертежу
Ø50 H8 = 50,000–50,039 мм; T = 0,039 мм.
Внутренний целевой диапазон производства
50,010–50,030 мм, то есть 50,020 ±0,010 мм; он уже допуска чертежа.
Готовая поверхность
Для примера Ra ≤0,3 мкм в обоих вариантах. Требования уплотнения согласовываются отдельно.
Остаточный хром
Не менее 25 мкм на сторону после окончательной доводки; контролируется локальная толщина.
Единицы измерения
Диаметры и T — мм; толщина слоя и Ra — мкм. T = верхний размер − нижний размер.
Граница применимости
Обезводороживание, снятие напряжений и дополнительные термооперации — только по материалу и согласованным требованиям.
Допуск — разрешённый разброс размера. Припуск — материал для последующего съёма. Мойке, сушке и упаковке не назначают вымышленный допуск обработки отверстия.
Основа маршрутов — описания процессов. Числа промежуточных размеров в таблице — расчётные допущения этой статьи; отдельные обязательные требования на геометрию и качество покрытия задают в документации.
№ Операции / Процесс
Технология - ХОНИНГОВАНИЕ + ХРОМ
Технология - SRB БЕЗ ПОКРЫТИЯ
01 / Входной контроль трубы
ХОНИНГОВАНИЕ + ХРОМ
Размер и его допуск — по спецификации заготовки. Проверить припуск, состояние стали и дефекты. H8 на исходную трубу автоматически не назначают.
SRB БЕЗ ПОКРЫТИЯ
То же. Исходное отверстие и припуск согласовать с выбранной головкой и допустимым съёмом.
02 / Резка, торцы, фаски и заусенцы
ХОНИНГОВАНИЕ + ХРОМ
Длина, торцы и фаски — по чертежу. Отдельного нового допуска диаметра рабочей части нет.
SRB БЕЗ ПОКРЫТИЯ
То же. Размерные требования к торцам и фаскам не подменяют допуск готового отверстия.
03 / Предварительное растачивание, если нужно
ХОНИНГОВАНИЕ + ХРОМ
В примере: 49,950–50,000; T = 0,050. До принятого размера основы перед хромом остаётся 0,095–0,155 на диаметр.
SRB БЕЗ ПОКРЫТИЯ
Может не понадобиться. При необходимости размер назначают под припуск и возможности SRB-головки; универсального числа нет.
04 / Чистовая обработка стали: хонингование / skiving
ХОНИНГОВАНИЕ + ХРОМ
Основа непосредственно перед осаждением: 50,095–50,105; T = 0,010; в примере Ra ≤0,4. При хонинговании учесть возможный последующий съём при активации.
SRB БЕЗ ПОКРЫТИЯ
Условно после резания: 49,980–49,990; T = 0,010. Только если пробная обработка подтвердила увеличение роликами на 0,030–0,040.
05 / Роликовое выглаживание
ХОНИНГОВАНИЕ + ХРОМ
В этом маршруте не применяется.
SRB БЕЗ ПОКРЫТИЯ
После роликов: 50,010–50,030; T = 0,020; Ra ≤0,3. Требование чертежа остаётся Ø50 H8.
06 / Очистка и промежуточный контроль
ХОНИНГОВАНИЕ + ХРОМ
Удалить масло, абразив и металлические частицы. Проверить результат механической обработки. Мойке отдельный допуск диаметра не назначают.
SRB БЕЗ ПОКРЫТИЯ
Удалить стружку и технологическую жидкость. Проверить 50,010–50,030 и Ra ≤0,3. Новый допуск мойке не назначают.
07 / Маскирование и гальваническая оснастка
ХОНИНГОВАНИЕ + ХРОМ
Защитить непокрываемые зоны, установить анод. Допуски его положения и границ покрытия — по документации на оснастку и слой, не вымышленные допуски отверстия.
SRB БЕЗ ПОКРЫТИЯ
Не требуется.
08 / Обезжиривание, промывки и активация
ХОНИНГОВАНИЕ + ХРОМ
После подготовки основа должна укладываться в 50,095–50,105. Возможный съём при активации учесть в предыдущих операциях.
SRB БЕЗ ПОКРЫТИЯ
Подготовка под гальваническое покрытие отсутствует.
09 / Нанесение внутреннего твёрдого хрома
ХОНИНГОВАНИЕ + ХРОМ
Условно 60 ±5 мкм на сторону: 55–65 мкм. Расчётное отверстие после покрытия 49,965–49,995; T = 0,030. Равномерность и достижимость слоя подтвердить у гальванического участка.
SRB БЕЗ ПОКРЫТИЯ
Не выполняется; рабочая поверхность остаётся стальной.
10 / Промывка и сушка после покрытия
ХОНИНГОВАНИЕ + ХРОМ
Новый размерный допуск не назначают. Сохранить полученную поверхность и удалить остатки электролита по утверждённому процессу.
SRB БЕЗ ПОКРЫТИЯ
Отдельной послегальванической операции нет.
11 / Обезводороживание, если требуется
ХОНИНГОВАНИЕ + ХРОМ
Необходимость, температура, время и сроки — по материалу и спецификации. Отдельного универсального допуска диаметра нет; возможные изменения учитывают до доводки.
SRB БЕЗ ПОКРЫТИЯ
Не требуется как операция после хромирования, которого в данном маршруте нет.
12 / Финишное хонингование / доводка хрома
ХОНИНГОВАНИЕ + ХРОМ
Получить 50,010–50,030; T = 0,020; Ra ≤0,3. Расчётный съём 0,015–0,065 на диаметр. Сохранить локально не менее 25 мкм хрома после доводки.
SRB БЕЗ ПОКРЫТИЯ
Дополнительная размерная обработка в этом примере не предусмотрена: окончательный результат получен роликами.
13 / Окончательная мойка и сушка
ХОНИНГОВАНИЕ + ХРОМ
Удалить остатки абразива, металла и жидкостей. Нового допуска обработки диаметра нет.
SRB БЕЗ ПОКРЫТИЯ
Очистить готовую поверхность, не повредив её. Нового допуска диаметра нет.
14 / Окончательный контроль отверстия
ХОНИНГОВАНИЕ + ХРОМ
Приёмка по чертежу: 50,000–50,039; Ra ≤0,3. Целевой производственный диапазон 50,010–50,030. Форму и ось контролировать по отдельным требованиям.
SRB БЕЗ ПОКРЫТИЯ
Те же окончательные требования: 50,000–50,039; Ra ≤0,3. Целевой диапазон 50,010–50,030; геометрия — отдельно.
15 / Дополнительный контроль покрытия
ХОНИНГОВАНИЕ + ХРОМ
Остаточный слой не менее 25 мкм на рабочей поверхности по согласованной карте контроля. Дефекты, сцепление, твёрдость и методы приёмки — по техническим требованиям.
SRB БЕЗ ПОКРЫТИЯ
Покрытия нет, поэтому отдельный контроль нанесённого слоя не проводится.
16 / Консервация и упаковка
ХОНИНГОВАНИЕ + ХРОМ
Защитить от коррозии, загрязнения и повреждения. Новый допуск размера не назначают.
SRB БЕЗ ПОКРЫТИЯ
То же; сохранить принятые размеры и состояние рабочей поверхности.
В технологии SRB операции 4 и 5 могут выполняться одним комбинированным инструментом за один проход. Две строки не означают обязательные два станка или два переустанова.
Как проверить размерную цепочку в случае хромирования внутренней поверхности ?
В стальной гильзе внутреннее покрытие уменьшает диаметр отверстия на удвоенную толщину слоя. Размер основы, нанесённый слой и окончательная доводка должны рассчитываться совместно.
Поверхность непосредственно перед нанесением покрытия
50,095–50,105 мм
Нанесённый слой на сторону
55–65 мкм
Отверстие после нанесения, до доводки
49,965–49,995 мм
Отверстие после окончательной доводки
50,010–50,030 мм
Расчётный остаточный слой при соосных поверхностях
32,5–47,5 мкм на сторону
D после покрытия = D основы − 2 × t нанесённого слоя
t остаточный = (D основы − D готового отверстия) / 2
t минимум = (50,095 − 50,030) / 2 = 0,0325 мм = 32,5 мкм
t максимум = (50,105 − 50,010) / 2 = 0,0475 мм = 47,5 мкм
Этот расчет не доказывает минимальную локальную толщину покрытия: её могут уменьшить неравномерность осаждения, отклонения формы и смещение оси при доводке. Поэтому расчёт дополняют контролем слоя и геометрии. Толщина 25 мкм в примере не является универсальной нормой для воды или любой коррозионной среды.
Почему нельзя безусловно брать основу 50,050 мм? При окончательном отверстии 50,039 мм остаток составил бы всего (50,050 − 50,039) / 2 = 5,5 мкм на сторону. Размер 50,050 мм соответствует слою 25 мкм только при готовом отверстии ровно 50,000 мм и идеальной геометрии.
Размер диаметра стальной гильзы перед обработкой роликами определяют пробной обработкой
Ролики увеличивают внутренний диаметр на величину, зависящую от материала, твёрдости, исходной поверхности и настройки инструмента. Рекомендовано уточнять её на первых пробных деталях. Данные по конкретным инструментам нельзя автоматически переносить на любую SRB-головку.
В условиях нашего расчёта: проба подтвердила увеличение диаметра на 0,030–0,040 мм. Тогда отверстие после режущей головки 49,980–49,990 мм даёт после роликов 50,010–50,030 мм. Если фактическое увеличение другое, размер перед роликами пересчитывают, а не сохраняют приведённые числа.
Какие параметры необходимо контролировать в готовой гильзе ?
Размер и форму проверяют по согласованной схеме измерений: в нескольких сечениях по длине, во взаимно перпендикулярных направлениях, с подходящей точностью средств измерения. Поле Ø50 H8 не описывает само по себе всю геометрию длинного отверстия; круглость, цилиндричность, прямолинейность и положение оси задают отдельно.
Шероховатость проверяют после всех финишных операций, а не только до нанесения покрытия. Для хромированной гильзы отдельно согласовывают карту и метод измерения остаточной толщины, допустимые дефекты и контроль сцепления. Размер и толщина должны удовлетворять чертежу одновременно.
Обезводороживание после покрытия не следует путать со снятием напряжений до покрытия. Необходимость и режимы зависят от стали, её прочности, твёрдости и состояния. Назначать один режим для всех труб нельзя.
Какие данные необходимы для подбора стальной гильзы гидроцилиндра ?
Укажите назначение гидроцилиндра и рабочую среду; материал и состояние стали; окончательный внутренний диаметр с допуском, наружный диаметр или толщину стенки и длину; требования к форме отверстия; уплотнения, скорость и характер движения; параметры поверхности; объём партии. Для хромированного варианта дополнительно нужны остаточная толщина, зона покрытия, защита непокрываемых участков, требования к слою и приёмочному контролю.
При заказе нельзя считать надпись «SRB» подтверждением внутреннего хромирования. Также фраза «хром 25 мкм» неполна: нужно уточнить, номинальная это или минимальная толщина и относится ли она к состоянию "до" или "после" окончательной доводки.
Частые вопросы:
Технология SRB подходит только для гидроцилиндров?
Нет. Это название способа обработки, а не ограничение по типу привода. Для пневмоцилиндра нужно отдельно оценить материал гильзы, внутреннюю коррозию, уплотнения и условия смазки.
Может ли качественное хонингование стальной гильзы обойтись без нанесения хрома?
Да. Хонингование без покрытия — самостоятельный вариант получения рабочей поверхности. Необходимость покрытия определяется задачей, а не самим фактом хонингования.
Можно ли заменить хромирование на SRB при одинаковом параметре Ra?
Нельзя считать такую замену равноценной. Следует проверить, какую функцию выполнял хром: износостойкость, защиту от среды или восстановление размера, а затем согласовать замену и испытания.
Как выбирать технологию обработки стальной гильзы нужно под задачу гидроцилиндра ?
Для серийной масляной гидравлики технология SRB — рациональный выбор, когда достаточно правильно обработана стальная гильза. Когда требуется дополнительная функция покрытия или восстановление размера, рассматривают внутренний твёрдый хром. Решение подтверждают требованиями к поверхности, совместимостью со средой и уплотнениями, результатами контроля и, при необходимости, ресурсными испытаниями.
Подбор стальной гильзы гидроцилиндра для вашего оборудования:
Передайте Pnevmolux чертёж или размеры трубы и условия работы цилиндра. В запросе отдельно укажите требуемую внутреннюю обработку и наличие покрытия, чтобы сравнивать технически сопоставимые варианты.